info@posvartech.ru
| Наибольший вторичный ток, кА: | 18.00 |
| Мощность короткого замыкания, кВА: | 75.00 |
| Номинальный длительный вторичный ток, кА: | 9.00 |
| Максимальное усилие сжатия, даН: | 680.00 |
| Номинальный вылет, мм: | 800.00 |
| Номинальный раствор, мм: | 170.00 |
| Габаритные размеры, (ДхШхВ), мм: | 1300х460х1950 |
| Масса, кг: | 400.00 |
| Алюминиевые сплавы: | от: 0.2 + 0.2 до: 0.7+0.7 |
| Легированные стали, титан: | от: 0.5 + 0.5 до: 3.0+3.0 |
| Низкоуглеродные стали: | от: 0.5 + 0.5 до: 4.0+4.0 |
| Арматура класса АI,ВI | от: 4.0 + 4.0 до: 16.0+16.0 |
| Арматура класса АIII | от: 4.0 + 4.0 до: 10.0+10.0 |
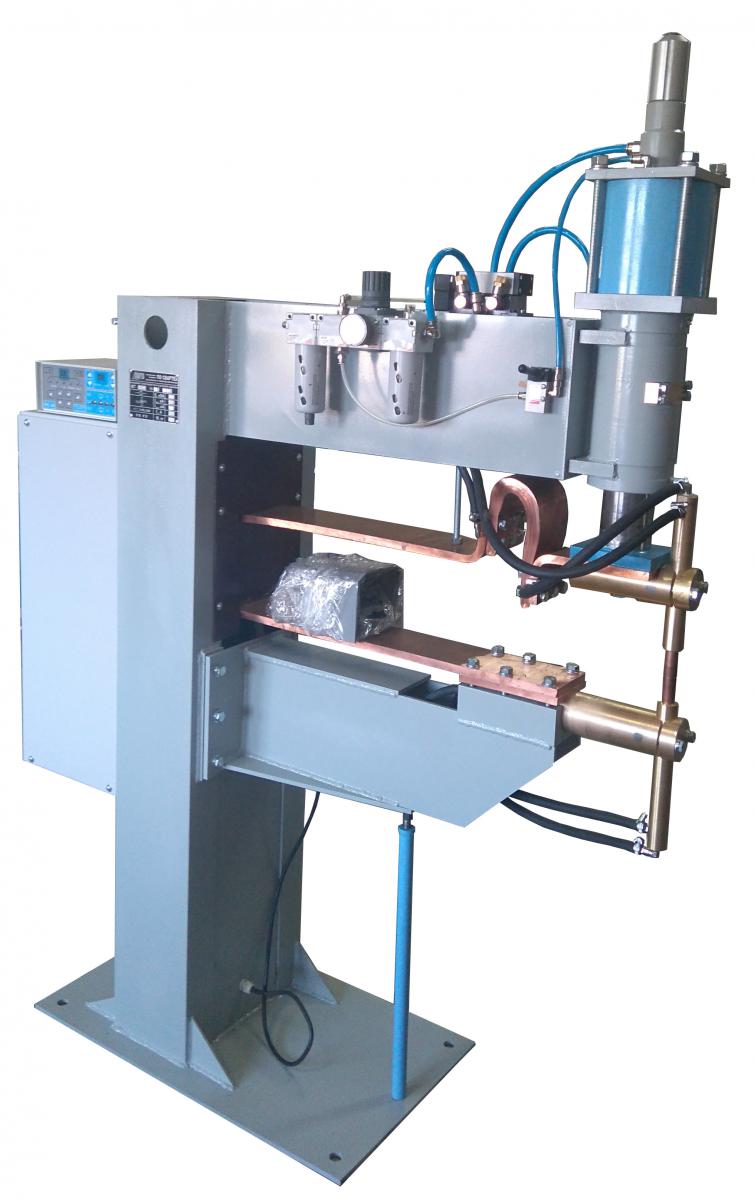
Машина точечной контактной сварки МТ-1928 с вылетом электродов равному 800мм, специально разработана и выпускается для сварки габаритных деталей шириной до 1,6 метра, сварки широких арматурных каркасов. По роду сварочного тока данная машина контактной сварки относится к машинам переменного тока. Машина контактной сварки предназначена для интенсивной работы на производстве. Простота обслуживания, легкость настройки основных параметров цикла сварки, а так же увеличенный вылет данной контактной сварочной машины позволили стать одной из самых востребованных на рынке сварочного оборудования.
Принцип действия машины состоит в том, что сварка осуществляется путем сжатия деталей, нагретых проходящим непосредственно через них сварочным током.
Работа машины начинается с нажатия педальной кнопки после подведения электродов к свариваемым деталям. С этого момента автоматически и в заданные отрезки времени совершаются операции цикла сварки, а именно: сжатие деталей между электродами, прохождение электрического тока через сжатые детали (сварка), выдержка деталей в сжатом состоянии при выключенном токе (проковка) и раскрытие электродов (пауза). Для получения одной сварки следует после нажатия сразу же освободить педальную кнопку. Циклы сварки будут повторяться, если педальная кнопка остается нажатой, и на регуляторе контактной сварке выбран пункт "Автоматический цикл" - "ДА".
Если при перемещении детали между электродами машины и ее извлечении оттуда возникает необходимость в пользовании дополнительным ходом, необходимо повернуть рукоятку пневмораспределителя, а затем по проведении операции возвратить ее в исходное положение.
Две фазы от трехфазной сети подводятся к машине через автоматический выключатель, который обеспечивает защиту электрических цепей от коротких замыканий и отключение машины от сети при нажатии на аварийную кнопку "СТОП" расположенную на верхнем кронштейне машины.
Коммутация сварочного тока осуществляется тиристорным контактором КТ-07 (паспорт которого прилагается).
При нажатии на педальную кнопку запускается регулятор контактной сварки PKC-903М (паспорт регулятора прилагается), который выдает команды на включение клапана и тиристорного контактора. Регулятор контактной сварки обеспечивает заданную последовательность операций цикла сварки и их продолжительность, а также фазовое плавное регулирование сварочного тока.
Лампа "СЕТЬ" сигнализирует о наличии напряжения сети на машине.