info@posvartech.ru
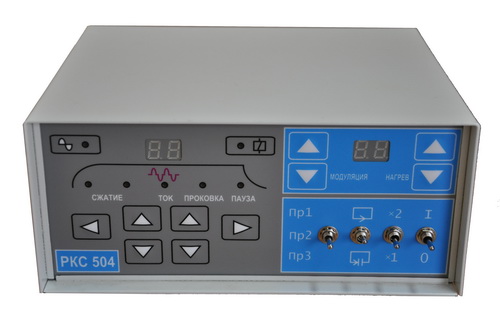
Регулятор контактной сварки РКС-502 (РКС-502Л, РКС-502ЛМ) изготавливается на напряжение питающей сети 380 В при частоте 50 Гц. Регулятор обеспечивает управление тиристорным контактором и одним электропневматическим клапаном.
На смену морально и физически устаревшему регулятору контактной сварки РКС-502 (РКС-502Л, РКС-502ЛМ) пришел модернизированный и современный регулятор контактной сварки РКС-903М.
Регулятор должен быть надежно заземлен и правильно подключен к электрической сети.
Работа без заземления опасна для жизни!
Перед обслуживанием регулятор необходимо отключить от сети
Регулятор обеспечивает:
|
Наименование параметра |
РКС-502 |
РКС-903М |
|
Потребляемая мощность, ВА, не более |
100 |
100 |
|
Количество регулируемых выдержек сварочного цикла |
5 |
11 |
|
Общее количество импульсов сварочного тока |
1 |
1 – 1998 |
|
Количество импульсов сварочного тока с нагревом 1 |
1 |
1 – 999 |
|
Количество импульсов сварочного тока с нагревом 2 |
отсутствует |
0 – 999 |
|
Пределы регулирования выдержек времени сварочного цикла |
||
|
Предварительное сжатие |
1-99 |
0 – 999 |
|
Сжатие |
1-99 |
0 – 999 |
|
Длительность импульса тока 1 |
отсутствует |
1 – 999 |
|
Пауза между импульсами тока 1 |
1-99 |
0 – 999 |
|
Длительность импульса тока 2 |
отсутствует |
0 – 999 |
|
Пауза между импульсами тока 2 |
отсутствует |
0 – 999 |
|
Количество импульсов тока 1 |
1-9 |
1 – 999 |
|
Количество импульсов тока 2 |
отсутствует |
0 – 999 |
|
Пауза между токами 1 и 2 |
отсутствует |
0 – 999 |
|
Проковка |
1-99 |
0 – 999 |
|
Пауза |
1-99 |
0 – 999 |
|
Пределы регулирования действующего значения сварочного тока (параметрическая стабилизация), % |
30-100 |
30 – 100 |
|
Длительность нарастания переднего фронта импульса сварочного тока (модуляция) |
1-99 |
0 – 999 |
|
Количество программ циклов сварки хранящихся в энергонезависимой памяти |
отсутствует |
8 |