info@posvartech.ru
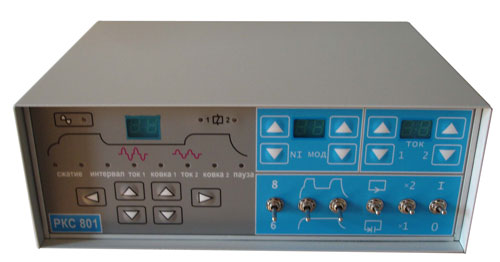
Регулятор контактной сварки РКС-801 изготавливается на напряжение питающей сети 380 В при частоте 50 Гц.
Регулятор обеспечивает управление тиристорным контактором и двумя электропневматическими клапаноми.
Регулятор обеспечивает:
– плавное нарастание переднего фронта первого импульса сварочного тока (модуляцию);
– регулирование длительности позиций сварочного цикла;
– работу машин одиночными циклами и в автоматическом режиме (пока замкнута цепь запуска), при этом выдержка времени "Предварительное сжатие" из последующих циклов исключается;
– возможность прохождения сварочного цикла без тока.
Регулятор контактной сварки РКС-801 СНЯТ С ПРОИЗВОДСТВА!!!
Взамен выпускается микропроцессорный регулятор РКС-903М
Подробности можно узнать направив запрос на info@posvartech.ru или по телефону +7(981)802-27-00 (Viber, Whatsapp).
Регулятор контактной сварки предназначен для работы в закрытых помещениях или под навесом с температурой окружающей среды от плюс 1 °С до плюс 35 °С и относительной влажностью воздуха не более 65% при 20 °С.
Эксплуатация РКС-801 должна осуществляться с учетом требований безопасности, изложенных в паспорте на сварочную машину контактной сварки. Регуляторы не предназначены для работы в среде, насыщенной токопроводящей пылью и содержащей пары и газы, вызывающие усиленную коррозию металлов и разрушающие изоляцию.
Сравнительная таблица характеристик устаревших РКС-801(ЛМ) и микропроцессорного РКС-903М с существенно расширенными функциональными возможностями
|
Наименование параметра |
РКС-801 |
РКС-903М |
|
Потребляемая мощность, ВА, не более |
100 |
100 |
|
Количество регулируемых выдержек сварочного цикла |
8 |
11 |
|
Общее количество импульсов сварочного тока |
10 |
1 – 1998 |
|
Количество импульсов сварочного тока с нагревом 1 |
1-9 |
1 – 999 |
|
Количество импульсов сварочного тока с нагревом 2 |
1 |
0 – 999 |
|
Пределы регулирования выдержек времени сварочного цикла |
||
|
Предварительное сжатие |
1-99 |
0 – 999 |
|
Сжатие |
1-99 |
0 – 999 |
|
Длительность импульса тока 1 |
1-99 |
1 – 999 |
|
Пауза между импульсами тока 1 |
1-99 |
0 – 999 |
|
Длительность импульса тока 2 |
1-99 |
0 – 999 |
|
Пауза между импульсами тока 2 |
отсутствует |
0 – 999 |
|
Количество импульсов тока 1 |
1-9 |
1 – 999 |
|
Количество импульсов тока 2 |
отсутствует |
0 – 999 |
|
Пауза между токами 1 и 2 |
отсутствует |
0 – 999 |
|
Проковка |
1-99 |
0 – 999 |
|
Пауза |
1-99 |
0 – 999 |
|
Пределы регулирования действующего значения сварочного тока (параметрическая стабилизация), % |
50-100 |
30 – 100 |
|
Длительность нарастания переднего фронта импульса сварочного тока (модуляция) |
1-99 |
0 – 999 |
|
Количество программ циклов сварки хранящихся в энергонезависимой памяти |
отсутствует |
8 |