info@posvartech.ru
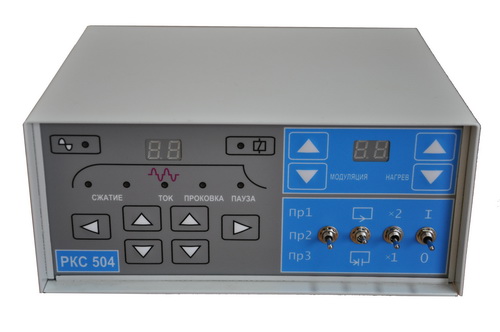
Регулятор контактной сварки РКС-504 предназначен для управления циклом сварки машин контактной сарки переменного тока.
Регулятор сварки предназначен для подключения к сети переменного тока напряжением 380В частотой 50Гц.
Регулятор предназначен для работы в закрытых помещениях на высоте до 1000 м над уровнем моря.
РКС изготавливается в исполнении УХЛ4 – для работы в районах с умеренным климатом при температуре окружающего воздуха от плюс 1°С до плюс 35°С и относительной влажности воздуха до 80% (при плюс 25°С).
Окружающая среда - невзрывоопасная, не содержащая токопроводящей пыли, агрессивных газов и паров в концентрациях, разрушающих металлы и изоляцию.
Регулятор контактной сварки РКС-504 СНЯТ С ПРОИЗВОДСТВА!!!
Взамен выпускается микропроцессорный регулятор РКС-903М
Подробности можно узнать направив нам запрос на info@posvartech.ru или по телефону +7(981)802-27-00 (Viber, Whatsapp).
Как показала практика эксплуатации машин точечной контактной сварки на производстве в большинтве случаев используется не более двух-трех различных режимов цикла сварки, для этого в регуляторе контактной сварки РКС-504 реализованна возможность хранения в энергонезависимой памяти трех режимов цикла сварки. Выбор необходимого режима цикла точечной контактной сварки производится переключением соответствующего переключателя находящегося на лицевой панели регулятора цикла сварки.
Регуляторы обеспечивают следующие основные решения:
Регуляторы разработаны в полном соответствии с требованиями, предъявляемыми к машинам точечной контактной сварки типа МТ-1229, МТ-1503, МТ-1928, МТ-2202, МТ-604, МТ-1222, МТ-1818.
При производстве регуляторов контактной сварки РКС-504 применяются комплектующие ведущих производителей мира. Надежность работы регуляторов доказана временем и отсутствием нареканий со стороны покупателей.
РКС-504 зарекомендовал себя как надежный и простой в эксплуатации прибор, способный решать основные задачи по управлению циклом сварки при интенсивном производстве.
|
Наименование параметра |
РКС-504 |
РКС-903М |
|
Потребляемая мощность, ВА, не более |
100 |
100 |
|
Количество регулируемых выдержек сварочного цикла |
5 |
11 |
|
Общее количество импульсов сварочного тока |
1 |
1 – 1998 |
|
Количество импульсов сварочного тока с нагревом 1 |
1 |
1 – 999 |
|
Количество импульсов сварочного тока с нагревом 2 |
отсутствует |
0 – 999 |
|
Пределы регулирования выдержек времени сварочного цикла |
||
|
Предварительное сжатие |
1-99 |
0 – 999 |
|
Сжатие |
1-99 |
0 – 999 |
|
Длительность импульса тока 1 |
отсутствует |
1 – 999 |
|
Пауза между импульсами тока 1 |
1-99 |
0 – 999 |
|
Длительность импульса тока 2 |
отсутствует |
0 – 999 |
|
Пауза между импульсами тока 2 |
отсутствует |
0 – 999 |
|
Количество импульсов тока 1 |
1-9 |
1 – 999 |
|
Количество импульсов тока 2 |
отсутствует |
0 – 999 |
|
Пауза между токами 1 и 2 |
отсутствует |
0 – 999 |
|
Проковка |
1-99 |
0 – 999 |
|
Пауза |
1-99 |
0 – 999 |
|
Пределы регулирования действующего значения сварочного тока (параметрическая стабилизация), % |
30-100 |
30 – 100 |
|
Длительность нарастания переднего фронта импульса сварочного тока (модуляция) |
1-99 |
0 – 999 |
|
Количество программ циклов сварки хранящихся в энергонезависимой памяти |
3 |
8 |